


Checklist Pemeriksaan Teknis Sebelum Penyambungan HDPE Spiral Pipe agar Sambungan Lebih Andal
HDPE Spiral Pipe merupakan salah satu jenis pipa polyethylene yang banyak digunakan dalam pembangunan sistem drainase, saluran pembuangan, dan infrastruktur pengelolaan air. Karakteristik dinding luarnya yang memiliki profil spiral serta permukaan bagian dalam yang relatif halus membuat jenis pipa ini dapat digunakan untuk mendukung sistem pengaliran air dengan kapasitas tertentu sesuai spesifikasi produk.
Namun, keberhasilan instalasi HDPE Spiral Pipe tidak hanya ditentukan oleh kualitas material yang digunakan. Proses penyambungan ataupipe jointing juga memegang peranan penting dalam menjaga integritas sistem perpipaan. Sambungan yang tidak dipersiapkan dengan baik berpotensi menimbulkan celah, kebocoran, ketidaksejajaran pipa, hingga gangguan terhadap kinerja saluran.
Oleh karena itu, sebelum proses penyambungan dimulai, tim pelaksana perlu melakukan pemeriksaan teknis secara menyeluruh. Pemeriksaan ini bertujuan memastikan kondisi material, kesiapan peralatan, metode penyambungan, dan lingkungan kerja sudah memenuhi persyaratan teknis yang ditetapkan.
Mengapa Pemeriksaan Sebelum Penyambungan HDPE Spiral Pipe Penting?
Dalam instalasi perpipaan bawah tanah, sambungan merupakan salah satu bagian yang perlu mendapatkan perhatian khusus. Meskipun badan pipa memiliki ketahanan struktural yang baik, kualitas sambungan tetap bergantung pada ketepatan proses pemasangan.
Sebagai contoh, permukaan pipa yang masih terkontaminasi kotoran atau air dapat mengganggu proses pengelasan. Begitu pula dengan posisi kedua ujung pipa yang tidak sejajar, karena dapat menyebabkan distribusi tegangan yang tidak merata pada area sambungan.
Pada sistem drainase gravitasi, kondisi sambungan juga berpengaruh terhadap kemampuan sistem mempertahankan aliran dan mencegah masuknya material tanah dari area sekitarnya.
Dengan melakukan pemeriksaan sebelum pekerjaan dimulai, potensi kesalahan dapat diketahui lebih awal. Hal ini membantu mengurangi risiko pekerjaan ulang, pemborosan material, serta biaya perbaikan setelah sistem perpipaan tertanam.
1. Periksa Kondisi Fisik dan Kebersihan Ujung Pipa
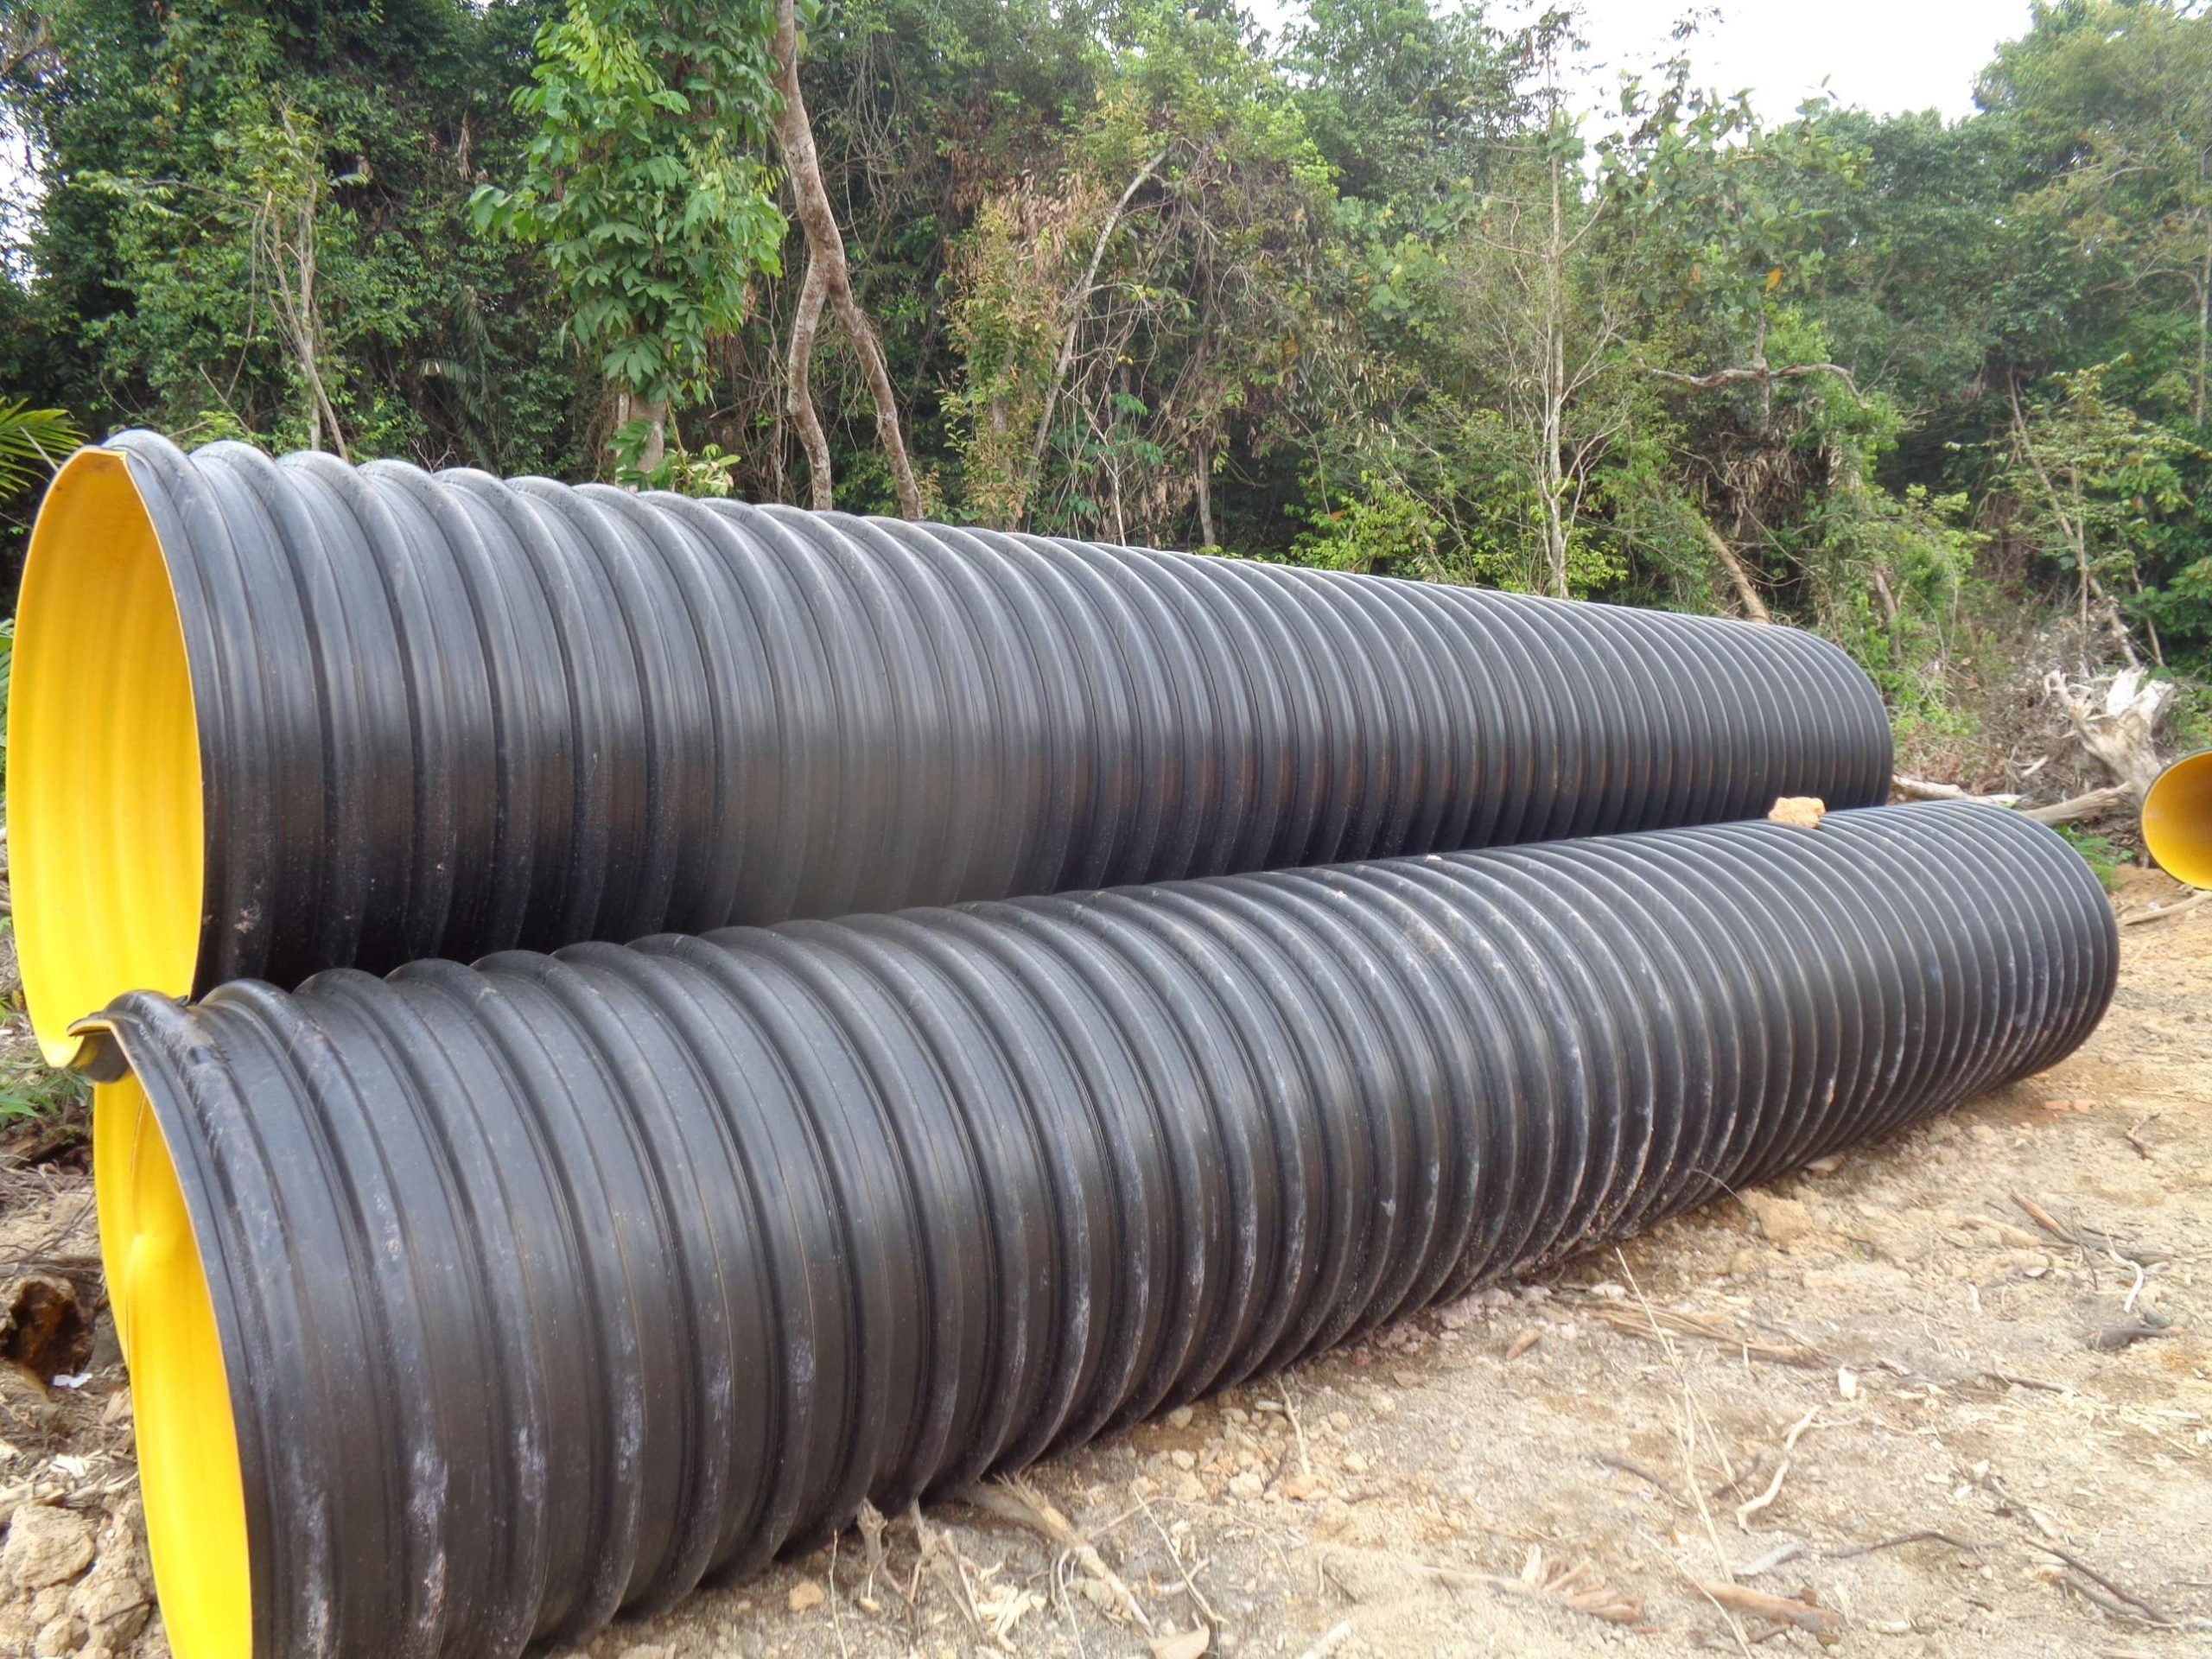
Hal pertama yang perlu diperiksa adalah kondisi fisik HDPE Spiral Pipe, terutama pada bagian yang akan disambungkan.
Pastikan kedua ujung pipa tidak mengalami kerusakan yang dapat memengaruhi proses penyambungan. Beberapa kondisi yang perlu diperhatikan meliputi:
-
Retakan atau pecah pada bagian ujung pipa.
-
Deformasi yang menyebabkan bentuk penampang berubah.
-
Permukaan yang tergores terlalu dalam.
-
Adanya kotoran, lumpur, minyak, atau material asing.
-
Kondisi permukaan yang basah pada area yang akan dilas.
Pemeriksaan kebersihan menjadi sangat penting, khususnya apabila penyambungan menggunakan metode extrusion welding. Kontaminasi pada permukaan polyethylene dapat menghambat proses peleburan dan mengurangi kualitas ikatan material.
Apabila ditemukan kotoran, lakukan pembersihan menggunakan metode dan bahan yang direkomendasikan oleh produsen. Untuk proses pengelasan, persiapan permukaan seperti pengamplasan atau penggerindaan harus dilakukan sesuai prosedur teknis yang berlaku.
Perlu diperhatikan bahwa permukaan yang sudah dipersiapkan sebaiknya tidak dibiarkan terlalu lama sebelum proses pengelasan dilakukan. Hal ini bertujuan mengurangi kemungkinan terjadinya kontaminasi ulang.
2. Pastikan Dimensi dan Kompatibilitas Kedua Pipa
Pemeriksaan berikutnya adalah memastikan kedua bagian HDPE Spiral Pipe memiliki spesifikasi yang kompatibel.
Jangan hanya berpatokan pada kesamaan diameter nominal. Periksa pula dimensi aktual dan desain sambungan yang digunakan.
Beberapa aspek yang perlu diperiksa antara lain:
-
Diameter nominal dan diameter aktual pipa.
-
Bentuk serta profil ujung pipa.
-
Ketebalan dan konfigurasi dinding pipa.
-
Jenis material polyethylene.
-
Kompatibilitas dengan fitting atau coupling.
-
Kesesuaian desain sambungan dengan tipe produk.
Pemeriksaan ini sangat penting karena HDPE Spiral Pipe memiliki konstruksi dinding yang dapat berbeda antara satu produsen dan produsen lainnya.
Sebagai contoh, terdapat produk dengan sistem sambungan menggunakan electrofusion coupling khusus, sedangkan produk lainnya dapat menggunakan metode pengelasan ekstrusi atau sistem sambungan mekanis sesuai desainnya.
Karena itu, penggunaan fitting atau metode penyambungan tidak boleh dilakukan secara sembarangan. Pastikan seluruh komponen yang digunakan memang dirancang untuk bekerja bersama.
3. Periksa Keselarasan Posisi dan Alignment Pipa
Salah satu kesalahan yang dapat terjadi saat pemasangan adalah kedua ujung pipa tidak berada pada posisi yang sejajar.
Kondisi ini dikenal sebagai misalignment. Apabila tidak dikoreksi sebelum penyambungan, posisi tersebut dapat memengaruhi bentuk sambungan dan meningkatkan konsentrasi tegangan pada area tertentu.
Sebelum proses joining dilakukan, pastikan:
1. Kedua ujung pipa berada pada satu sumbu yang sesuai dengan desain instalasi.
2. Tidak terdapat perbedaan posisi yang menyebabkan sambungan terpaksa ditarik atau ditekan.
3. Penyangga atau alat bantu pemasangan mampu mempertahankan posisi pipa.
4. Tidak terdapat beban eksternal berlebihan pada area sambungan.
5. Posisi coupling atau fitting sudah sesuai dengan instruksi pemasangan.
Penggunaan clamp, support, atau alat bantu alignment dapat membantu menjaga posisi pipa selama proses penyambungan berlangsung.
Hal yang perlu diingat, sambungan tidak seharusnya digunakan untuk memaksa dua pipa yang posisinya tidak sesuai menjadi satu kesatuan. Koreksi posisi sebaiknya dilakukan terlebih dahulu sebelum proses pengelasan dimulai.
4. Pastikan Metode Penyambungan Sesuai dengan Spesifikasi Produk
Tidak semua HDPE Spiral Pipe menggunakan metode penyambungan yang sama. Pemilihan metode harus mempertimbangkan desain pipa, sistem sambungan yang disediakan produsen, diameter, serta kebutuhan teknis proyek.
Berikut beberapa metode penyambungan yang dapat dijumpai pada sistem pipa polyethylene berdinding profil.
A. Extrusion Welding

Extrusion welding merupakan metode penyambungan yang memanfaatkan material polyethylene tambahan dalam bentuk welding rod atau bahan pengisi khusus.
Pada proses ini, bagian permukaan yang akan disambungkan dipersiapkan terlebih dahulu. Selanjutnya, material polyethylene dilelehkan menggunakan mesin ekstrusi dan diaplikasikan pada area sambungan hingga membentuk ikatan permanen.
Beberapa hal yang perlu diperiksa sebelum menggunakan metode ini adalah:
-
Kondisi mesin extrusion welding.
-
Kesesuaian material welding rod dengan material pipa.
-
Kebersihan area pengelasan.
-
Kesiapan permukaan yang akan disambungkan.
-
Pengaturan temperatur sesuai rekomendasi produsen.
-
Perlindungan area kerja dari air, hujan, dan angin berlebihan.
Temperatur pengelasan tidak boleh ditentukan hanya berdasarkan perkiraan operator. Pengaturan harus mengikuti karakteristik material, spesifikasi mesin, dan prosedur pengelasan yang digunakan.
B. Electrofusion Welding
Electrofusion merupakan metode penyambungan yang memanfaatkan energi listrik untuk menghasilkan panas pada elemen pemanas yang terdapat di dalam fitting khusus.
Panas tersebut akan melelehkan permukaan polyethylene pada area kontak sehingga pipa dan fitting dapat menyatu setelah proses pemanasan dan pendinginan selesai.
Sebelum menggunakan metode ini, beberapa hal yang perlu diperiksa adalah:
-
Kondisi electrofusion coupling.
-
Kesesuaian diameter pipa dengan coupling.
-
Kebersihan dan persiapan permukaan kontak.
-
Kondisi kabel serta konektor listrik.
-
Ketersediaan sumber listrik yang stabil.
-
Pengaturan parameter pengelasan sesuai spesifikasi fitting.
-
Ketersediaan clamp atau alat penahan posisi pipa.
Selama proses pengelasan, posisi pipa harus dijaga agar tidak bergeser. Selain itu, sambungan tidak boleh diberikan beban atau digerakkan sebelum waktu pendinginan yang ditentukan produsen terpenuhi.
Catatan teknis: Extrusion welding dan electrofusion bukan metode yang dapat dipertukarkan secara bebas. Penggunaannya harus mengikuti desain sambungan dan petunjuk teknis dari produsen HDPE Spiral Pipe.
5. Evaluasi Kesiapan Mesin dan Peralatan Penyambungan
Kualitas sambungan tidak hanya bergantung pada material, tetapi juga pada kondisi peralatan yang digunakan.
Mesin pengelasan yang tidak terkalibrasi atau mengalami gangguan dapat menghasilkan temperatur dan proses pemanasan yang tidak konsisten.
Sebelum pekerjaan dimulai, lakukan pemeriksaan terhadap beberapa peralatan berikut:
| Peralatan | Hal yang Perlu Diperiksa |
|---|---|
| Extrusion welding machine | Kondisi mesin, temperatur, dan sistem pemanas |
| Electrofusion control unit | Pengaturan parameter dan fungsi kontrol |
| Clamp dan alignment tool | Kemampuan menahan posisi pipa |
| Alat pemotong | Ketajaman dan ketepatan hasil pemotongan |
| Alat pembersih permukaan | Kebersihan dan kelayakan penggunaan |
| Generator listrik | Stabilitas pasokan daya apabila digunakan |
Pastikan operator memahami cara menggunakan setiap peralatan dan mengetahui parameter yang harus diterapkan.
Pemeriksaan peralatan sebaiknya dicatat dalam checklist harian agar tim pengawas dapat memastikan bahwa seluruh perangkat siap digunakan sebelum pekerjaan berlangsung.
6. Perhatikan Kondisi Lingkungan Kerja
Faktor lingkungan sering kali dianggap sepele, padahal dapat memengaruhi kualitas penyambungan HDPE Spiral Pipe.
Pada metode pengelasan polyethylene, kondisi permukaan yang basah, berdebu, atau terkena kontaminasi dapat mengganggu proses pembentukan ikatan material.
Oleh karena itu, perhatikan beberapa kondisi berikut:
Kelembapan dan air
Area sambungan harus berada dalam kondisi kering sesuai persyaratan metode pengelasan. Air yang masuk ke area penyambungan dapat mengganggu proses peleburan dan berpotensi menghasilkan sambungan yang tidak sempurna.
Angin dan debu
Angin dapat membawa debu dan partikel asing ke area sambungan. Pada pekerjaan extrusion welding, angin juga dapat memengaruhi kestabilan temperatur selama proses pengelasan.
Temperatur lingkungan
Perubahan temperatur lingkungan dapat memengaruhi karakteristik proses pengelasan polyethylene. Oleh sebab itu, pengaturan temperatur mesin dan prosedur kerja harus disesuaikan dengan petunjuk produsen.
Keamanan area kerja
Pastikan lokasi penyambungan memiliki ruang kerja yang cukup, pencahayaan memadai, serta bebas dari gangguan aktivitas alat berat yang dapat menggeser posisi pipa.
Apabila kondisi lingkungan tidak memungkinkan proses pengelasan dilakukan dengan benar, pekerjaan sebaiknya ditunda atau dilengkapi perlindungan area kerja.
7. Siapkan Prosedur Quality Control Sebelum Penyambungan
Pemeriksaan kualitas sebaiknya tidak hanya dilakukan setelah pekerjaan selesai. Tim proyek perlu menyiapkan prosedur Quality Control (QC) sejak sebelum proses penyambungan dimulai.
Tujuannya adalah memastikan setiap tahapan pekerjaan memiliki standar pemeriksaan dan dokumentasi yang jelas.
Beberapa hal yang perlu dimasukkan ke dalam prosedur QC meliputi:
-
Identifikasi jenis dan spesifikasi pipa.
-
Pemeriksaan kondisi fisik sebelum penyambungan.
-
Verifikasi kesesuaian coupling atau fitting.
-
Pemeriksaan kesiapan peralatan.
-
Pencatatan identitas operator pengelasan.
-
Pencatatan parameter pengelasan sesuai prosedur.
-
Pemeriksaan visual hasil sambungan.
-
Dokumentasi lokasi dan waktu pekerjaan.
Apabila sistem perpipaan memiliki persyaratan kekedapan tertentu, lakukan pengujian sambungan sesuai desain, spesifikasi proyek, dan standar yang berlaku.
Pengujian tekanan tidak boleh diterapkan secara otomatis pada seluruh HDPE Spiral Pipe. Banyak sistem drainase spiral pipe dirancang untuk aliran gravitasi nontekanan. Karena itu, jenis pengujian harus disesuaikan dengan fungsi dan desain sistem perpipaan.
Dokumentasi QC juga berguna sebagai referensi ketika proyek memasuki tahap pemeriksaan akhir, serah terima, dan pemeliharaan.
Kesalahan yang Perlu Dihindari Saat Menyambung HDPE Spiral Pipe
Selain melakukan pemeriksaan teknis, tim pelaksana juga perlu memahami beberapa kesalahan yang berpotensi menurunkan kualitas sambungan.
Berikut beberapa kesalahan yang sebaiknya dihindari:
1. Mengabaikan kebersihan permukaan: Kotoran dan kontaminasi dapat menghambat proses penyatuan material polyethylene.
2. Menggunakan fitting yang tidak kompatibel: Perbedaan desain atau dimensi dapat menyebabkan sambungan tidak terpasang dengan sempurna.
3. Memaksakan posisi pipa: Alignment yang tidak tepat dapat menghasilkan sambungan dengan distribusi tegangan yang tidak merata.
4. Mengabaikan parameter pengelasan: Temperatur, waktu pemanasan, dan waktu pendinginan harus mengikuti prosedur yang ditetapkan.
5. Menggerakkan sambungan sebelum waktunya: Sambungan yang belum selesai mengalami pendinginan berisiko mengalami gangguan pada proses pembentukan ikatan.
6. Tidak melakukan dokumentasi: Tanpa catatan pekerjaan, proses penelusuran apabila terjadi masalah di kemudian hari menjadi lebih sulit.
Kesalahan-kesalahan tersebut dapat diminimalkan melalui perencanaan pekerjaan, penggunaan material yang sesuai, serta pengawasan teknis secara konsisten.
Kesimpulan
Penyambungan HDPE Spiral Pipe membutuhkan persiapan yang matang agar sistem perpipaan dapat bekerja sesuai dengan perencanaan proyek. Pemeriksaan kondisi fisik pipa, kompatibilitas dimensi, alignment, kesiapan peralatan, metode pengelasan, hingga kondisi lingkungan kerja merupakan tahapan penting yang tidak boleh diabaikan.
Selain itu, penerapan prosedur Quality Control dan dokumentasi pekerjaan dapat membantu memastikan setiap sambungan memenuhi persyaratan teknis yang telah ditentukan.
Dengan persiapan yang tepat, risiko kegagalan sambungan, kebocoran, dan pekerjaan ulang dapat diminimalkan. Hal ini sekaligus mendukung keandalan sistem drainase dalam jangka panjang.
Kebutuhan HDPE Spiral Pipe untuk Proyek Infrastruktur Anda?
Pemilihan HDPE Spiral Pipe sebaiknya mempertimbangkan kebutuhan kapasitas aliran, kondisi pemasangan, spesifikasi teknis, serta sistem penyambungan yang sesuai dengan desain proyek.
PT Pandu Equator Prima menyediakan berbagai solusi material geosintetik dan perpipaan untuk kebutuhan infrastruktur, termasuk HDPE Spiral Pipe.
Konsultasikan kebutuhan material dan spesifikasi HDPE Spiral Pipe untuk proyek Anda bersama tim PT Pandu Equator Prima.
Dokumentasi Proyek Landfill Capping, Sarbagita – Bali
Dokumentasi Proyek Landfill Capping - BaliDokumentasi pemasangan Geosynthetic Clay Liner pada proyek landfill capping di TPA yang belokasi Bali. Geosynthetic Clay Liner (GCL) merupakan bahan kedap air yang terbuat dari perpaduan antara sodium bentonite yang dibungkus...
Penggunaan Geomembrane Sebagai Pelapis Kolam Limbah Untuk Mencegah Kebocoran
Penggunaan Geomembrane Sebagai Pelapis Kolam Limbah Untuk Mencegah Kebocoran Info Harga dan Spesifikasi TeknisGEOMEMBRANEIndustri kelapa sawit adalah satu penyumbang devisa terbesar di Indonesia, bahkan berdasarkan data eksport selama tahun 2019 terjadi peningkatan...
Dokumentasi Installasi Geomembrane Pada Proyek Kolam Hias – Gelora Bung Karno
Dokumentasi Installasi Geomembrane Pada Proyek Kolam Hias – Gelora Bung KarnoGeomembrane merupakan material yang memiliki sifat impermeabilitas (kedap air) yang tinggi sehingga banyak digunakan dalam pembuatan kolam penampungan air, danau buatan, kolam limbah dan...
Hubungi Kami
Dapatkan Informasi dan Penwaran Harga terbaik dari kami.
0811-111-6066
021 – 84995477
021 – 84999534
021 – 84994765
office@pandu-equator.com
Jl. Sangata, Blok G-10/1, Jatiwaringin Asri, Pondok Gede – Bekasi 17411 Indonesia